Adiamix Usinage grande vitesse de pièces brutes de fonderie
Présentation mécanique de précision
ADIAMIX possède un site de production spécialisé dans l’usinage de précision de pièces métalliques issues de matières premières brutes de fonderies en moyennes et grandes séries. Notre savoir-faire répond aux différentes demandes telles que la manutention, l’agriculture, l’hydraulique, … mais peut aussi être appliqué à d’autres secteurs tels que l’électrique, travaux public, ….
Qu’est ce que l’usinage de précision ?
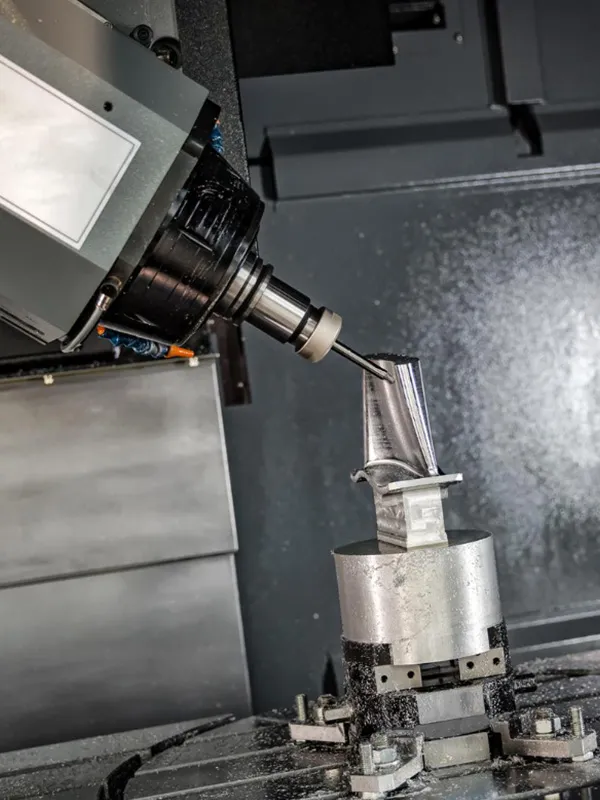
Tout d’abord, le procédé d’usinage regroupe toutes les techniques de fabrication de pièces par retrait de matière. Le principe de base est de transformer une pièce par enlèvement de matière à l’aide d’une machine-outil, d’outils coupants, afin de façonner une pièce brute et l’amener à une forme définitive.
Différents outils servent à effectuer des opérations de fraisage, perçage, alésage, taraudage, chambrage, chanfreinage, surfaçage, …. Ou toute autre opération d’usinage CNC ( Computer Numerical Control, ou Commande Numérique avec Calculateur ). Des machines-outils à commande numérique sont ainsi utilisées pour fabriquer des pièces en moyennes, et grandes séries
L’usinage de précision intervient dans toutes ces opérations ci-dessus mais avec la contrainte de devoir respecter des tolérances, des seuils strictes et sévères en :
- Forme
- Position
- Dimensions
- États de surface
- …
ADIAMIX utilise des machines à commandes numériques performantes pour réaliser ses pièces usinées. Ces techniques d’usinage CNC présentent de nombreux avantages pour les entreprises :
- Pièces de grandes précisions
- Production rapide et rentable
- Réalisation de pièces aux formes complexes
- Fabrication de prototype
- Forte flexibilité entre les pièces à fabriquer
- Gérer les cycles d’usinage avec des logiciels de programmation et suivi d’efforts de coupe
- De mieux suivre l’usure des outils coupants
L’usinage peut être effectué de manière traditionnelle ou par Commande Numérique. Quel que soit la technique ou l’outil choisi les étapes de fabrication sont similaires, à savoir :
- Les éléments à usiner sont installées sur la machine à commande numérique
- Les outils contrôlés par ordinateur effectuent les retraits de la matière
- L’outil enlève de la matière jusqu’à la pièce désirées et les dimensions voulues
Les différents procédés d’usinage
Fraisage
En usinage, le fraisage est un procédé de fabrication par enlèvement de matière où l’outil (la fraise), en rotation, se déplace contre la pièce pour la sculpter
1. Le Fraisage en Bout (ou Fraisage de Face)
Dans cette configuration, l’axe de rotation de la fraise est perpendiculaire à la surface à usiner.
- Comment ça marche : Ce sont principalement les dents situées à l’extrémité (le bout) de l’outil qui coupent la matière.
- Utilisation : Idéal pour réaliser des surfaces planes (surfaçage), des épaulements ou des rainures.
2. Le Fraisage en Roulant (ou Fraisage de Profil / Périphérique)
Ici, l’axe de rotation de la fraise est parallèle à la surface à usiner.
- Comment ça marche : Ce sont les dents situées sur la périphérie (la circonférence) de l’outil qui enlèvent la matière, comme un rouleau compresseur qui taillerait la pièce.
- Utilisation : Très utilisé pour le détourage, la réalisation de profils complexes, de rainures profondes ou d’engrenages.
Perçage
En usinage, le perçage est une opération de coupe qui consiste à créer ou à agrandir un trou cylindrique dans une pièce solide
Voici ce qu’il faut retenir de principal :
- L’outil : On utilise généralement un outil coupant appelé foret (ou mèche), qui possède majoritairement deux arêtes de coupe principales à son extrémité.
- Le mouvement : Pour couper la matière, il faut la combinaison de deux mouvements :
- Un mouvement de coupe (rotation du foret ou de la pièce).
- Un mouvement d’avance (translation rectiligne du foret qui s’enfonce dans la matière).
- Les machines : Cette opération se réalise couramment sur une perceuse (à colonne, sensitive), un centre d’usinage (CNC), autres …
Note : Le perçage produit des trous dits « bruts ». Si l’on a besoin d’une précision géométrique ou d’un état de surface parfait, on fait suivre le perçage par une opération d’alésage
Alésage
En usinage, l’alésage désigne l’opération qui consiste à calibrer, régulariser ou perfectionner l’intérieur d’un trou déjà existant (obtenu au préalable par perçage, fonderie ou forge).
Voici ce qu’il faut retenir en bref :
- Le but : Obtenir une précision géométrique parfaite (un cylindre bien droit), un diamètre très exact (tolérance serrée) et un excellent état de surface (très lisse).
- La différence avec le perçage : Le perçage crée un trou « brut » dans la matière. L’alésage intervient après le perçage pour agrandir le trou de quelques fractions de millimètre et lui donner ses dimensions exactes.
- L’outil : On utilise généralement un outil à aléser (une barre d’alésage munie d’une plaquette coupante) sur un tour ou une fraiseuse, ou bien un alésoir (un outil multifonction à dents droites ou hélicoïdales).
- La nuance : On ne crée pas le trou avec l’alésage, on le fignole. C’est l’opération opposée au tournage extérieur (qui usine la surface externe d’une pièce).
En résumé : Si le perçage est le travail de gros œuvre pour faire un trou, l’alésage est le travail de finition de haute précision
Taraudage
En usinage, le taraudage est l’opération qui consiste à réaliser un filet à l’intérieur d’un trou (un alésage). Cela permet d’y visser une vis, un goujon ou une tige filetée.
C’est l’inverse du filetage, qui consiste à créer un filet sur l’extérieur d’une tige (comme sur une vis).
Il existe de nombreuses manières différentes ( tarauds mains, tarauds machine, tarauds à refouler, fraiser à fileter, fraise à percer/ fileter, …. ) mais aussi de nombreuses normalisations pour le taraudage ( ISO, gaz, type Hélicoil, … )
Comment ça fonctionne ?
- Le perçage : On perce d’abord un trou lisse. Attention : le diamètre du foret doit être légèrement plus petit que le diamètre final de la vis pour laisser de la matière à couper.
- Le taraudage : On utilise un outil spécifique appelé un taraud ( ou fraise à fileter, ou autre … ). En tournant, le taraud coupe ( ou déforme ) le métal pour former l’hélice intérieure.
Rainurage
En usinage, le rainurage est une opération qui consiste à réaliser une entaille (une rainure) dans une pièce mécanique. Cette rainure peut être droite, courbe, débouchante (ouverte aux extrémités) ou borgne (fermée)
- Le but : Créer un logement pour recevoir une autre pièce (comme une clavette pour bloquer un engrenage), un joint d’étanchéité (joint torique), ou pour permettre le guidage d’un élément mobile.
- Les machines utilisées : Plusieurs types de machines peuvent réaliser cette opération mais dans notre cas le centre d’usinage est adapté pour les rainures rectilignes ou de formes complexes. On utilise souvent une fraise à trois tailles ou une fraise deux tailles (fraise à rainurer).
Qu’est ce que l’UGV ?
L’UGV ( Usinage à Grande Vitesse ) garde les fondamentaux de l’usinage à commande numérique, mais cherche à optimiser au mieux les temps d’usinage, ce qui le rend plus rapide que l’usinage CNC classique adapté aux productions unitaires ou petites séries. Pour ce faire, il est impératif :
- D’être doté de centres d’usinage numérique haute performance ( broche, guidage, entraînement, évacuation copeaux … )
- Des vitesses de rotation élevées
- Des outils coupants optimisés
- Des stratégies d’usinage personnalisées
- Des cycles automatisés
Cette approche permet de produire plus rapidement des pièces identiques avec une grande régularité
Usinage de pièces en métal
ADIAMIX dispose d’un site de production spécialisé dans l’usinage de précision de fonderies brutes basé dans l’orne ( 61 ). Notre équipe d’experts participe à l’évolution du produit en partant de la phase prototype jusqu’à la série, sur des matériaux différents :
Parc machines pour usinage métal
Usinage bi-broche
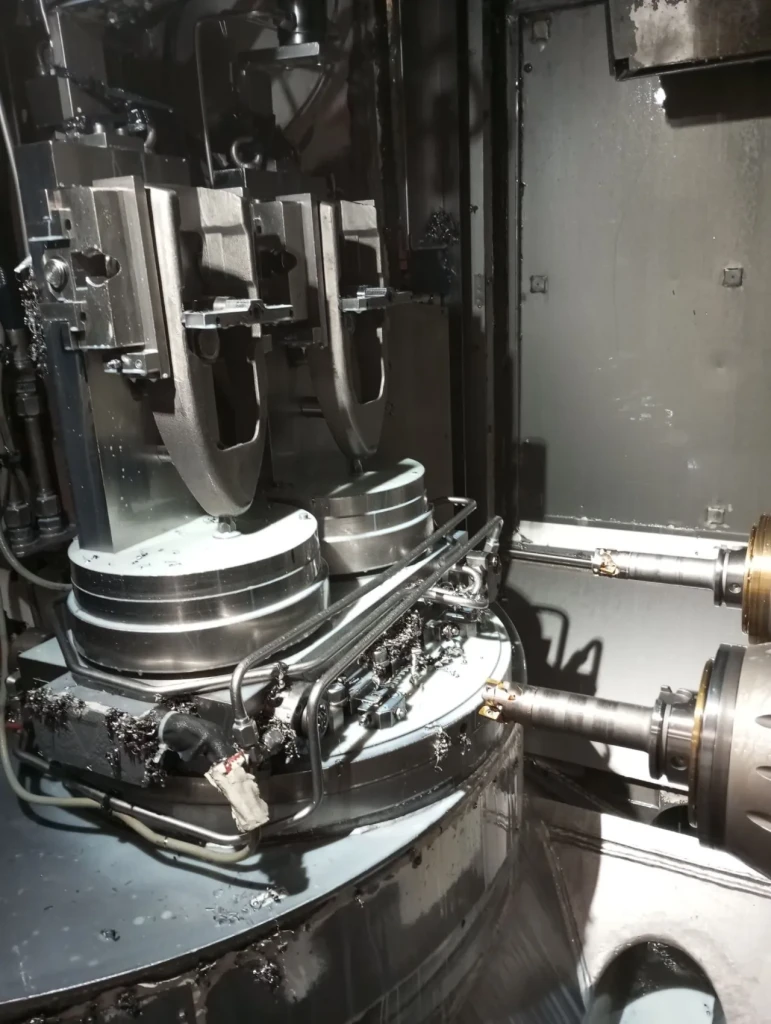
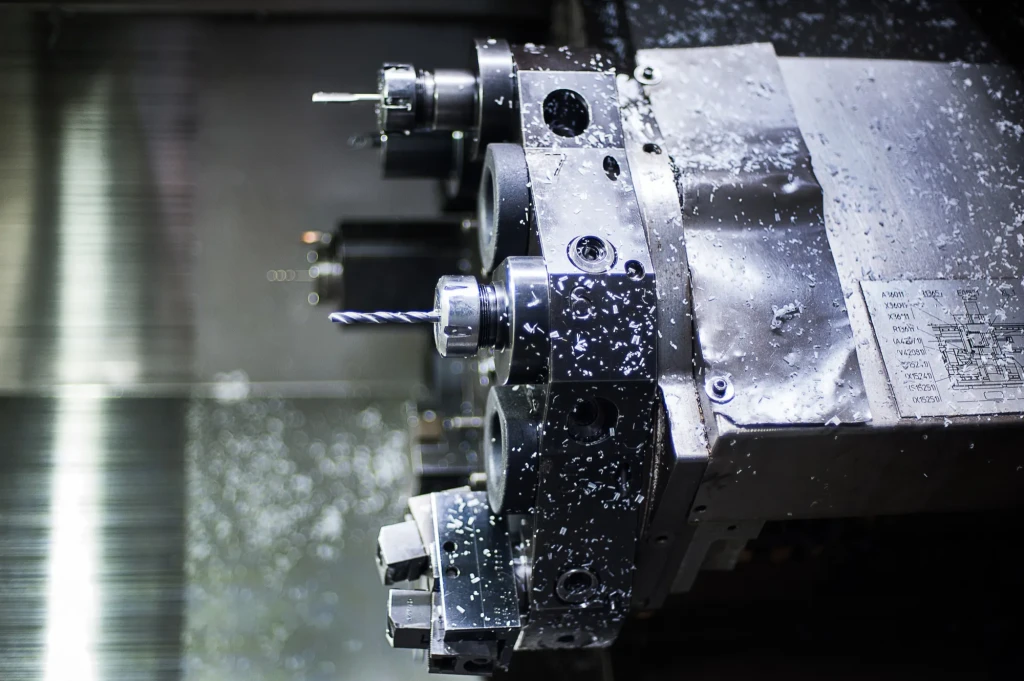
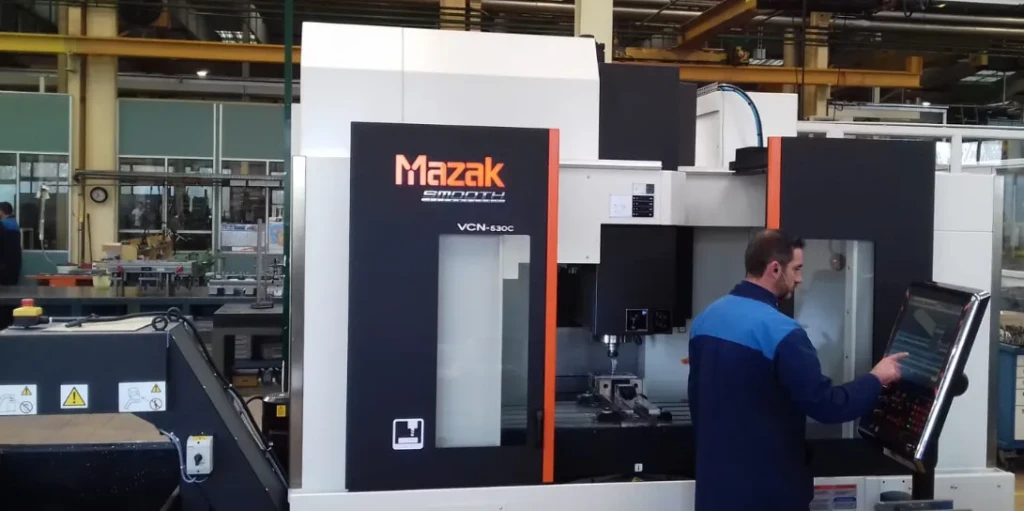
Notre site possède un parc machine de centres d’usinage doté d’une capacité d’usinage annuelle de 500 à 100 000 pièces ( 300 x 300 x 450mm ). Le parc machine est équipé de deux centres d’usinage AXELOR 32 avec bi-broches juxtaposées.
Ces machines à commande numérique performantes nous permettent d’usiner simultanément deux pièces en un seul cycle. Des systèmes de bridage automatique sur plateau rotatif assurent par ailleurs le parfait maintien des pièces brutes de fonderies usinées
Usinage monobroche
Nous avons également un centre d’usinage METEOR ML monobroche ( 300 x 300 x 500 ) pour les matériaux plus tendres ( aluminium, cuivre, laiton, … ) palettisé permettant ainsi de masquer l’opération de chargement déchargement de la pièce pendant le temps de cycle d’usinage
Secteur d’activités et produits
A ce jour, le type de pièces fabriquées est varié ( chape, fourche, biellette, bielle, carter, corps de pompe, stabilisateur, …) pour le secteur de la manutention,
( fourche, embout, boîtier, couvercle, corps, … pour la partie agricole,
( contacteur de puissance, étrier, … ) pour la partie électrique,
Relation Client / Fournisseur
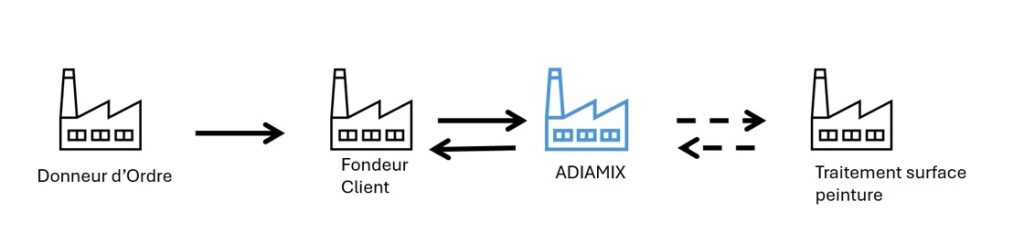
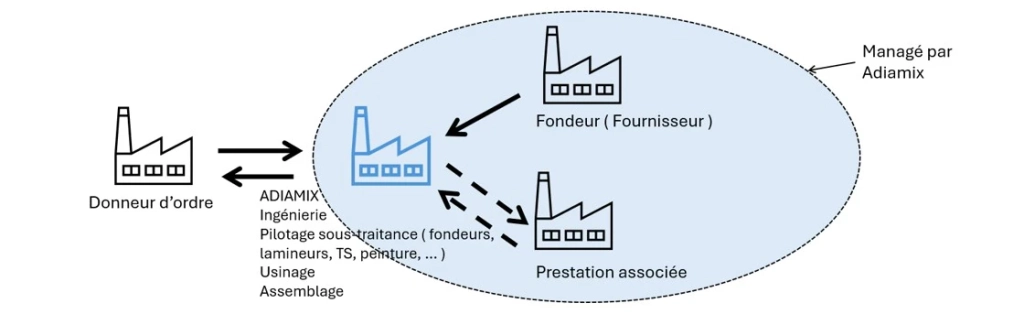
Une des forces d’ADIAMIX c’est de pouvoir s’adapter aux besoins de ses clients en étant soit fournisseur de fondeurs, soit acheteur unique et gestionnaire de tout leur écosystème de sous-traitance, ce qui permet à ses clients de centraliser leurs besoins sous une seule référence produit.
1.
2.
Assemblage
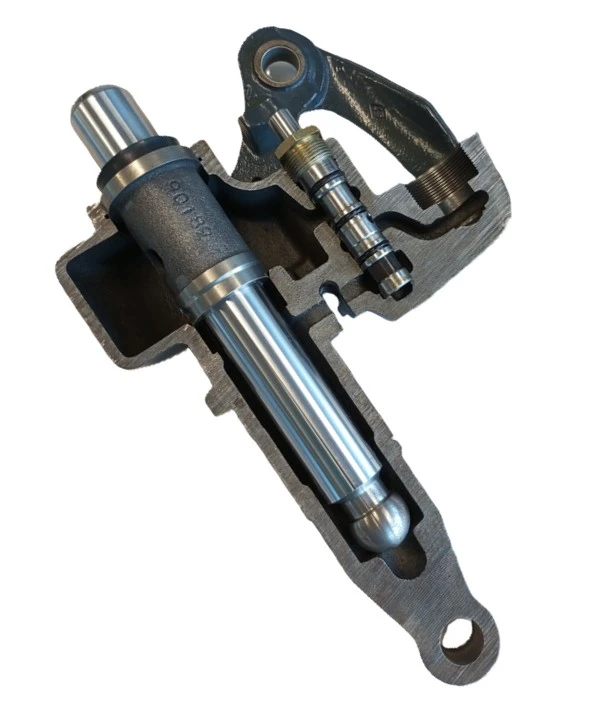
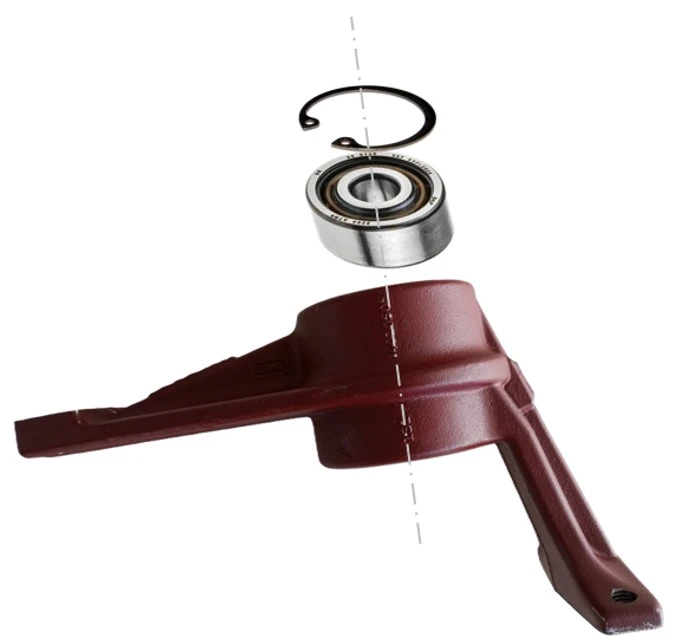
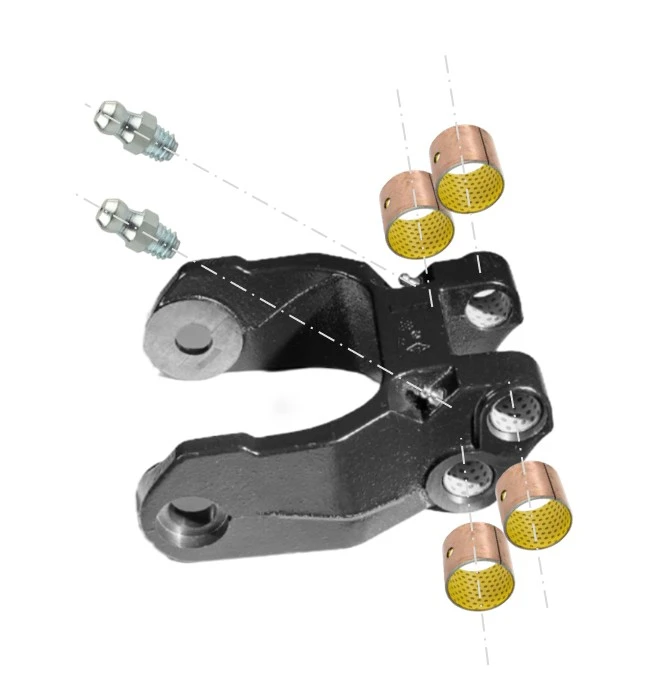
Chez ADIAMIX nous ne nous arrêtons pas à un usinage seul, nous proposons également la possibilité d’assembler des sous-ensembles ( roulements, circlips, joints, bagues, … ) à cette pièce usinée, permettant ainsi au client de gérer une seule référence et de déléguer les responsabilités au fournisseur
Comment Procédons-nous ?
ADIAMIX accompagne ses clients dans toutes les étapes de leur projet. Après avoir analysé vos besoins, et participé à la conception de la pièce du client, nous concevons un prototype puis, après validation, produisons vos pièces en série selon votre cahier des charges.
Faites appel à nos spécialistes de l’usinage et notre savoir-faire ! Nous sommes à votre disposition pour vous conseiller et prendre en charge la fabrication de vos pièces usinées.